Установки подогрева стыков
Для чего нужна термообработка сварных швов
Термическая обработка производится для уменьшения остаточных сварочных напряжений, которые являются одним из главных определяющих факторов, коррозионного растрескивания.
На магистральных газопроводах, транспортирующих сероводородсодержащий газ, подлежат термической обработке (режим высокого отпуска) все сварные стыки, выполняемые при ремонтно восстановительных работ, независимо от толщины стенки трубы и величины содержания углерода.
Виды термической обработки
Предварительный подогрев — это разогрев зоны сварки перед непосредственным выполнением работ. Желательно, чтобы полоса нагрева шириной была как минимум 75–100 мм с каждой стороны сварочного шва и имела одинаковую температуру.
Предварительный нагрев способствует удалению влаги из зоны сварки и обеспечивает фоновую температуру свариваемых поверхностей для получения качественной сварки.
Сопутствующий подогрев — необходим для обеспечения определённого уровня фоновой температуры свариваемых стыка труб для получения качественного сварного шва. В большинстве случаев предварительный и сопутствующий подогрев используется для стали и необходим для исключения присутствия водорода, а также снижения скорости охлаждения.
Трубы из низкоуглеродистых и низколегированных сталей перлитного класса подогревают (особенно в зимнее время) до 100–300 °С, что предохраняет сварное соединение при сварке от быстрого охлаждения, приводящего к возникновению трещин в шве.
Послесварочный нагрев (отпуск) — необходим для снятия напряжений в сварном шве, заключается в нагревании соединения до температур, которые в достаточной степени снижают напряжения в металле.
Регулирование нагрева
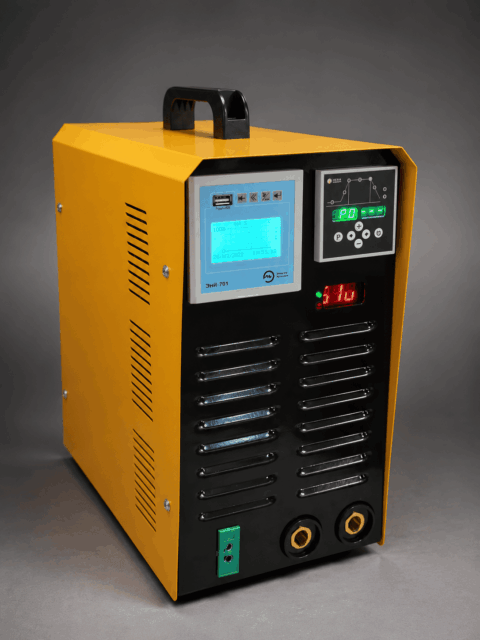
Качество термообработки определяется возможностью точного регулирования скорости нагрева, времени выдержки и скорости охлаждения. Для решения этих задач установки термического нагрева НЕВА РТ-9(12) оснащены надежными температурными контроллерами предназначенными для полной автоматизации
процесса термообработки. Также есть возможность проведения термообработки в ручном режиме.
Температурный контроллер отражает на дисплее текущую температуру нагрева и точку, в которой находиться программы. Программирование сводится к заданию скорости нагрева до заданной температуры, времени выдержки и скорости охлаждения (°С/час) и занимает не более 3 минут. Вы можете сохранить в памяти контроллера до 5 наиболее часто повторяющихся программ.
Контроллер имеет термопарные разъёмы типа «К» вход/выход, к которым на вход подключается компенсационный провод от термопары, а на выход компенсационный провод от регистратора температуры.
Регистрация температуры
Установки термообработки сварных швов НЕВА РТ-9(12) штатно комплектуются регистратором температуры с записью на флеш-карту. Регистраторы позволяют проводить протоколирование (паспортизацию) термообработки каждого сварного стыка труб. Электронные самописцы со скоростью несколько раз в секунду опрашивают подключенные термопары и фиксируют значение температуры на графике.
Комплект документации поставляемый с установками для термообработки сварных швов НЕВА РТ-9 (РТ-12):
- Паспорт изделия;
- Инструкция по эксплуатации;
- Свидетельство об утверждении типа средств измерений для регистратора температуры;
- Свидетельство о поверке регистратора температуры;
- Сертификат изготовителя соответствия системы менеджмента качества предприятия международному стандарту ИСО 9001.
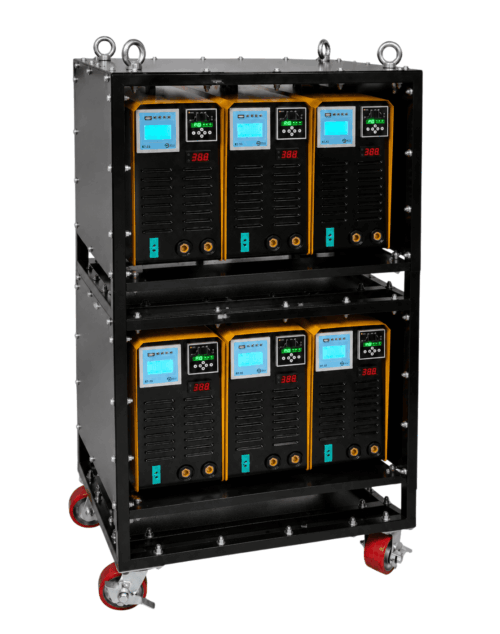
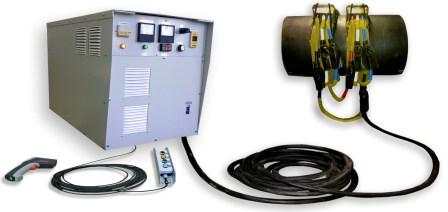
При проведении термической обработки сварных соединений труб большого диаметра требуется одновременное использование нескольких установок НЕВА РТ-9 (РТ-12). Установки, работающие независимо, обеспечивают точное поддержание температуры отдельных секторов по диаметру сварного шва, что обеспечивает одинаковость нагрева на трубах больших диаметров.
Показаны все (4)