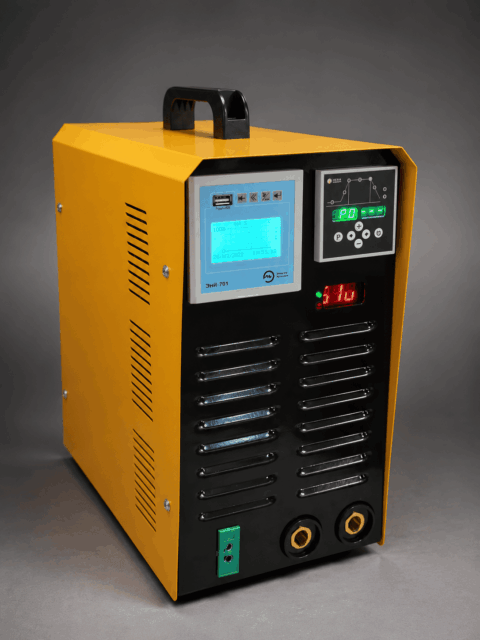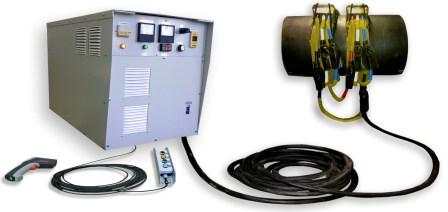
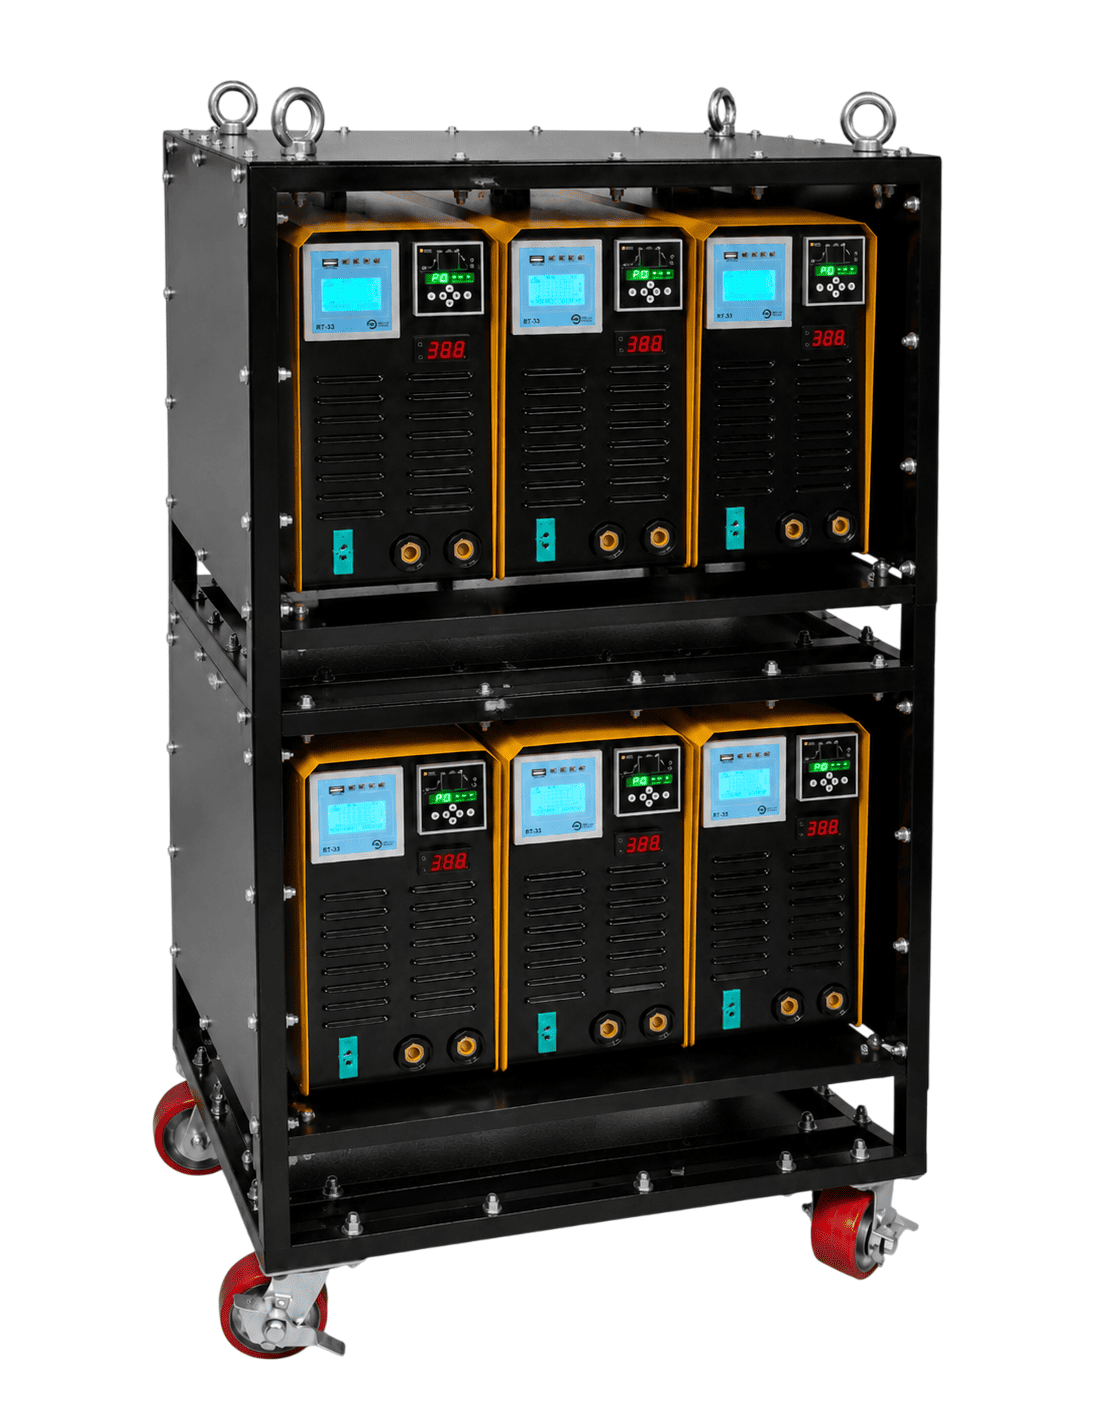
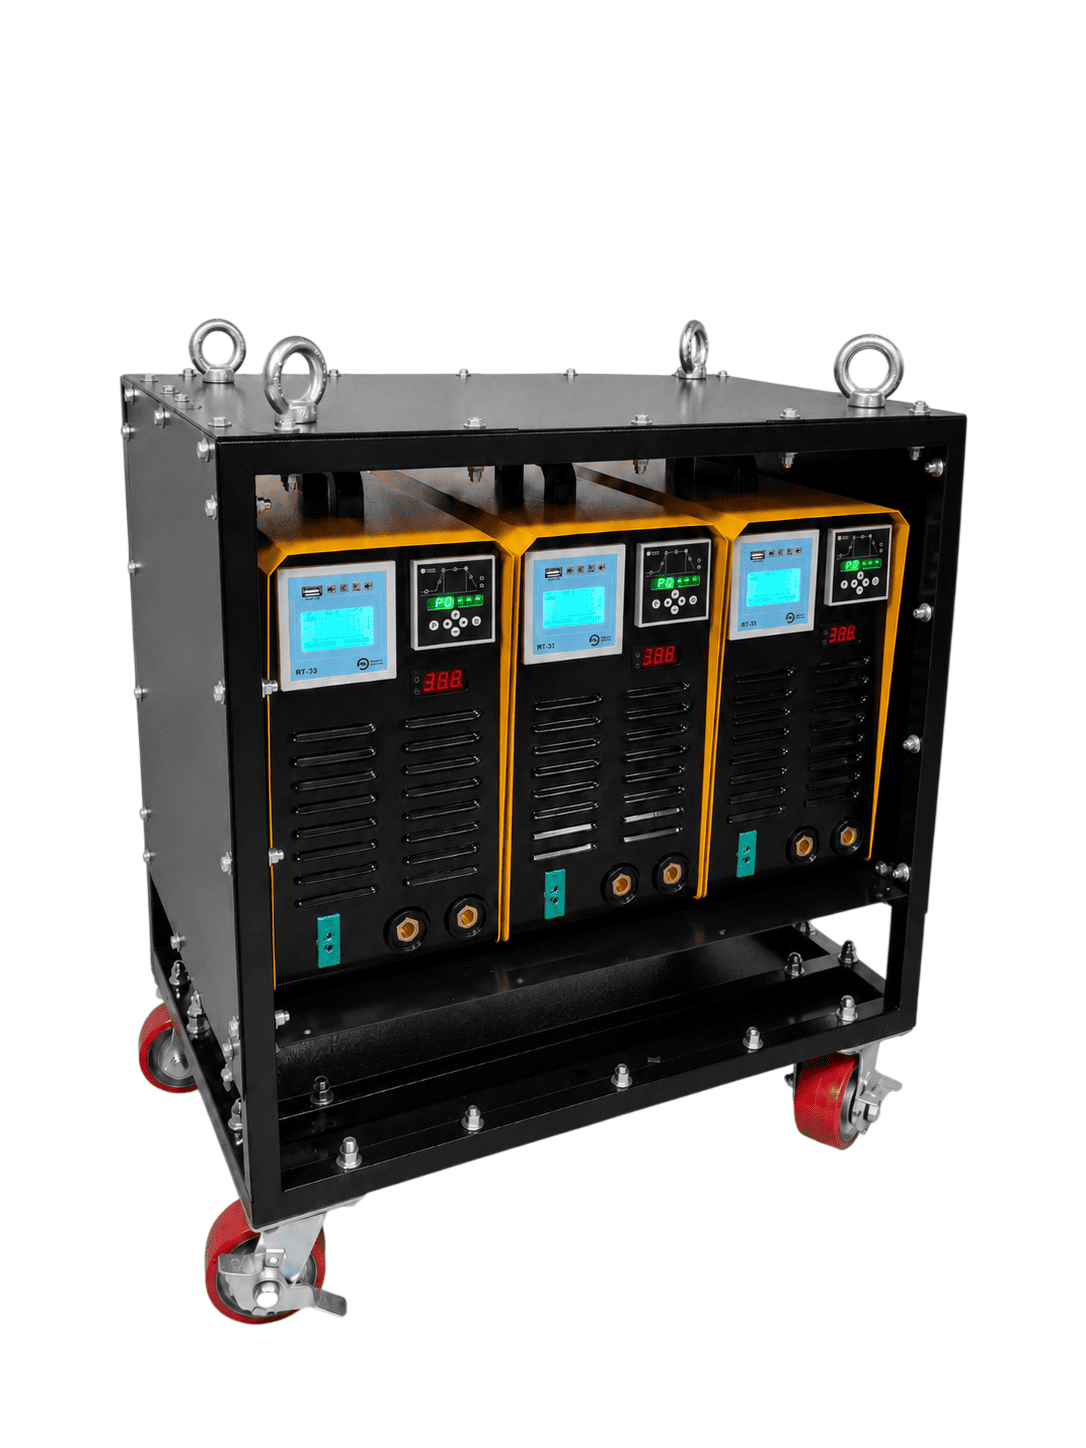
Установки серии НЕВА РТ (модели 33-3, 48-4, 60-5, 72-6) — это мобильные интеллектуальные системы обогрева, которые готовят металл к сварке и правильно «расслабляют» его после неё. Установки незаменимы при сварке магистральных труб большого диаметра (720 мм и более). Металл труб толщиной более 10-12 мм при резком нагреве или быстром остывании испытывает внутренние напряжения, которые могут привести к трещинам.
- Для чего используют установки термообработки НЕВА РТ ?
- В чем уникальность конструкции установок НЕВА РТ ?
- Контроль температуры
- Технические характеристики
- Принцип подбора нагревательных ковриков
- Основные преимущества
- Область применения
- Комплект поставки
- Общий комплект
- Комплект для каждого модуля 12 кВт
- Ключевые особенности НЕВА РТ
Для чего используют установки термообработки НЕВА РТ ?
- Предварительный подогрев (Preheating): удаление влаги и замедление скорости охлаждения для предотвращения образования холодных трещин. Проводится перед выполнением корневого шва. Согласно СТО ГАЗПРОМ 2–2.4-083-2007, для труб со стенкой 18–32 мм минимальная температура подогрева составляет 100–150 гр. Ц.
- Сопутствующий (межслойный) подогрев: Поддержание температуры в узком диапазоне 50–250 гр. Ц.в процессе выполнения всех слоев шва. Это критично для толстостенных труб, где сварка одного стыка может длиться несколько часов.
- Термический отдых: Нагрев до 250–300 гр. Ц сразу после сварки с последующей выдержкой. Применяется для интенсификации диффузии водорода (выхода водорода), что предотвращает замедленное разрушение шва.
- Послесварочная термообработка (ПСТО / PWHT): Высокий отпуск при температурах $580–650 гр. Ц. На этом этапе металл становится пластичным, что позволяет снять до 90% остаточных напряжений и измельчить зерно в ЗТВ.
В чем уникальность конструкции установок НЕВА РТ ?
Установки состоят из независимых блоков (инверторов) мощностью по 12 кВт.
- Мобильность: Благодаря блочной системе установка весит значительно меньше стационарных аналогов. Ее легко перемещать на месте работы или возить в кузове грузовика.
- Секторный контроль: Нижняя часть трубы остывает быстрее, чем верхняя. Установки НЕВА РТ умеют греть каждый сектор независимо, обеспечивая идеальную равномерность по всему кругу.
- Режим «Лидер-Ведомый» (Master/Slave): Вам не нужно настраивать каждый блок отдельно. Вы задаете программу на главном модуле, и остальные синхронно повторяют его действия.
Контроль температуры
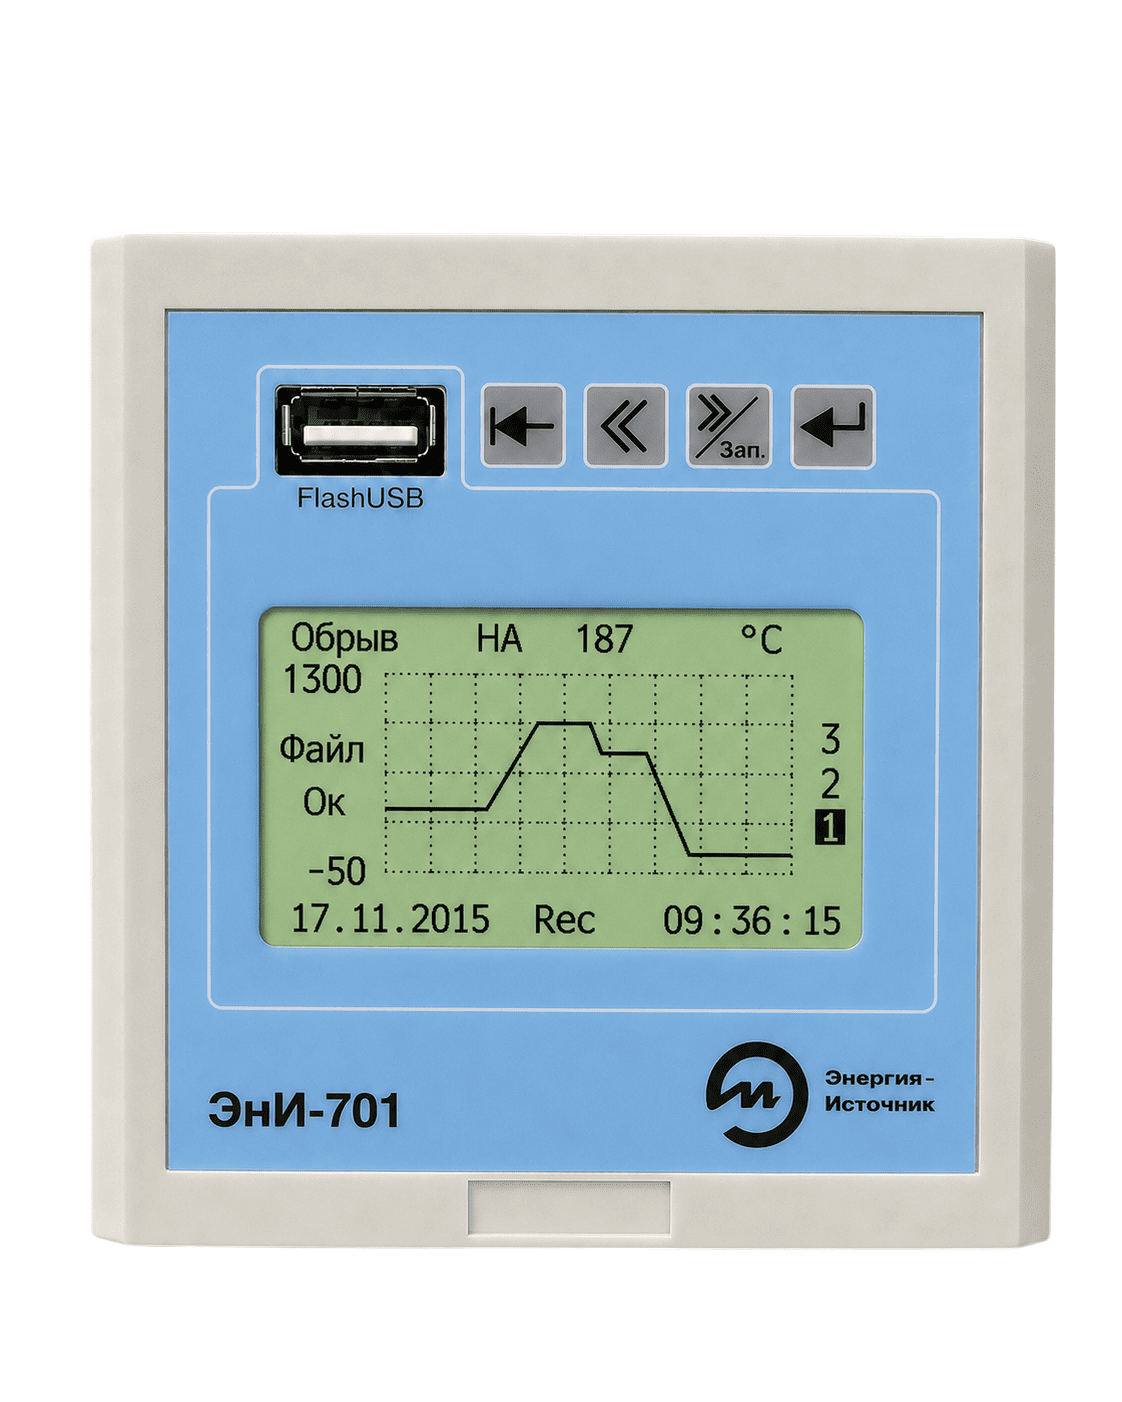
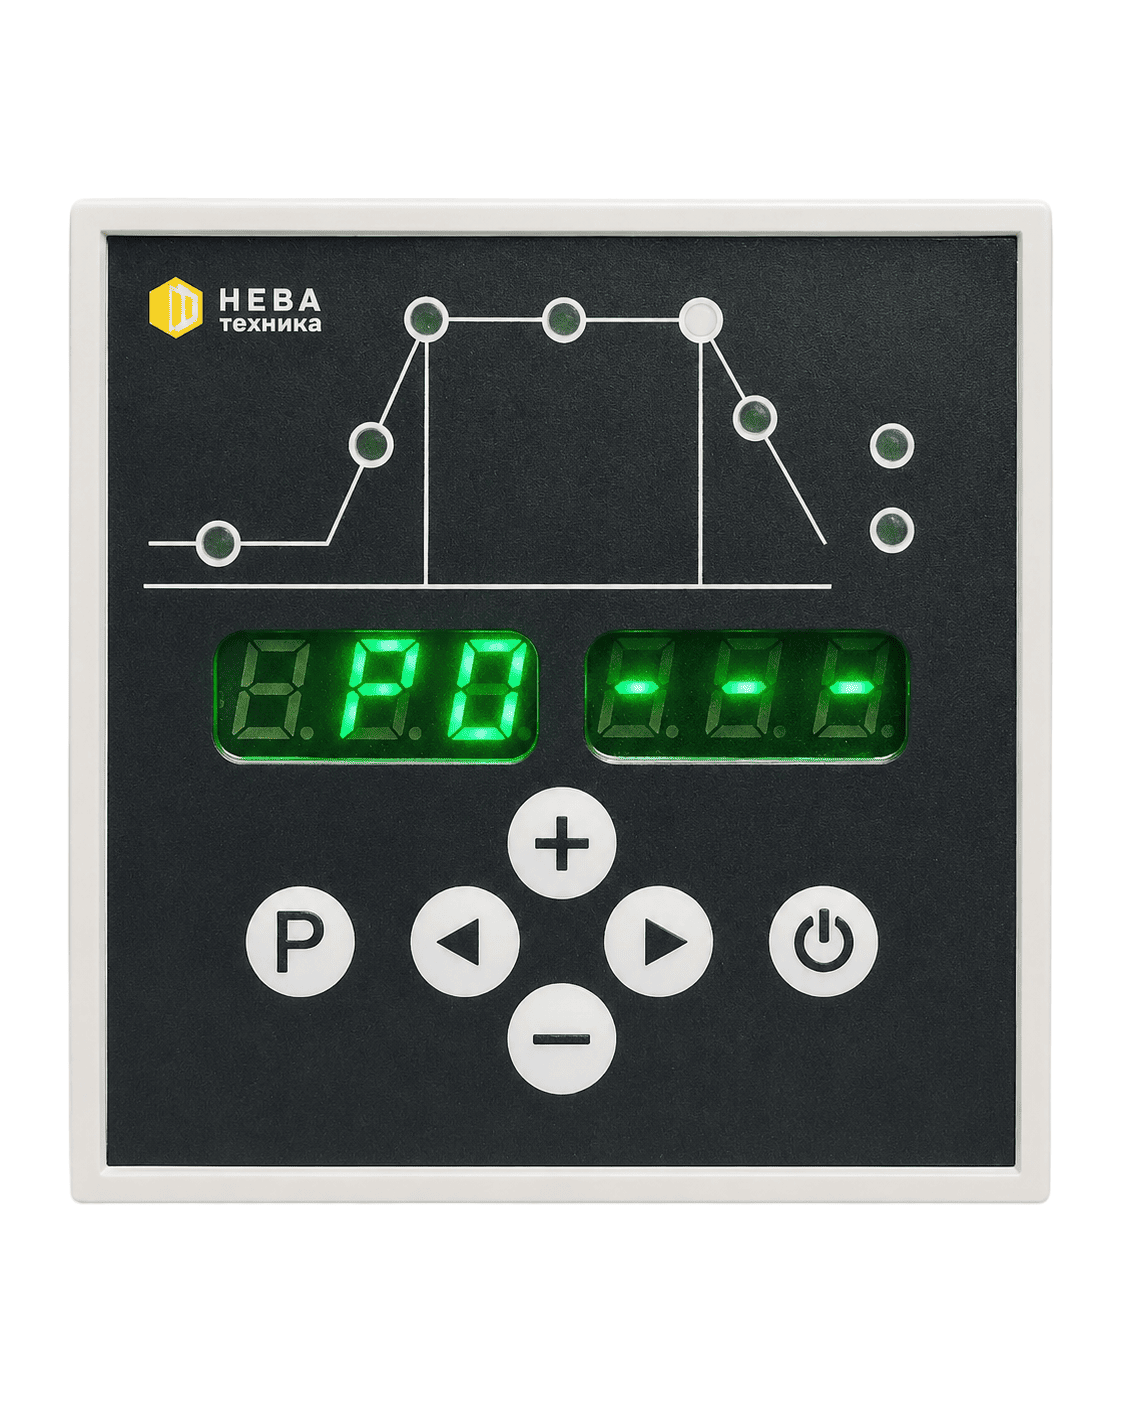
Каждый силовой блок оснащен собственным ПИД-контроллером и электронным регистратором температуры. Управление нагревом осуществляется автоматически по сигналу термопары типа ТХА (К), установленной непосредственно в контролируемой зоне.
ПИД-контроллер выполняет заданную программу термообработки, включающую:
- программную задержку перед началом нагрева;
- нагрев до установленной температуры;
- выдержку при заданной температуре;
- контролируемое охлаждение.
В памяти контроллера может храниться до 7 программ, что упрощает выполнение повторяющихся технологических операций.
Фактическая температура каждого канала независимо регистрируется электронным регистратором. В процессе работы оператор может контролировать текущее значение температуры и график ее изменения. Данные сохраняются в архиве и могут быть перенесены на USB-накопитель для последующего анализа и документального подтверждения выполненного режима термообработки.
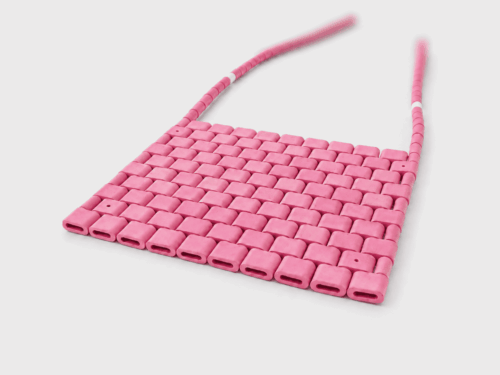
Нагрев изделия выполняется гибкими нагревательными ковриками. Подключение нагревателей к каждому силовому блоку осуществляется через кабельную сборку и кабели-разделители. Количество и тип нагревательных ковриков подбираются с учетом размеров изделия, требуемой зоны нагрева и параметров технологического процесса.
Каждый стык получает свой «цифровой паспорт». Встроенные поверенные регистраторы температуры записывают весь процесс нагрева на флеш-карту или бумажную ленту. Это юридическое доказательство того, что технология соблюдена.
Технические характеристики
| Параметр | НЕВА РТ-33-3 | НЕВА РТ-48-4 | НЕВА РТ-60-5 | НЕВА РТ-72-6 |
|---|---|---|---|---|
| Максимальная мощность (потребляемая) | 36 кВт | 48 кВт | 60 кВт | 72 кВт |
| Напряжение сети питания | 380 В, 50 Гц | 380 В, 50 Гц | 380 В, 50 Гц | 380 В, 50 Гц |
| Ток нагрузки установки | 600 А | 800 А | 1000 А | 1200 А |
| Максимальный диаметр нагреваемой трубы* | 1020 мм | 1220 мм | 1420 мм | — |
| Количество инверторов в установке | 3 | 4 | 5 | 6 |
| Максимальный ток нагрузки одного модуля | 180 А | 180 А | 180 А | 180 А |
| Выходное напряжение | 20–80 В | 20–80 В | 20–80 В | 20–80 В |
| Продолжительность нагрузки | Непрерывно (100%) | Непрерывно (100%) | Непрерывно (100%) | Непрерывно (100%) |
| Контроль температуры в каждом инверторе | Одноканальный PID-контроллер (функция master/slave) | Одноканальный PID-контроллер (функция master/slave) | Одноканальный PID-контроллер (функция master/slave) | Одноканальный PID-контроллер (функция master/slave) |
| Регистрация температуры в каждом инверторе | Одноканальный электронный самописец с записью на USB-флеш-карту | Одноканальный электронный самописец с записью на USB-флеш-карту | Одноканальный электронный самописец с записью на USB-флеш-карту | Одноканальный электронный самописец с записью на USB-флеш-карту |
| Общий регистратор температуры | 6 каналов с записью на диаграммную бумагу и флеш-карту (дополнительная опция) | 6 каналов с записью на диаграммную бумагу и флеш-карту (дополнительная опция) | 6 каналов с записью на диаграммную бумагу и флеш-карту (дополнительная опция) | 6 каналов с записью на диаграммную бумагу и флеш-карту (дополнительная опция) |
| Количество нагревателей на один модуль (канал) | 12 шт. по 60 В, 2,7 кВт или 9 шт. по 80 В, 3,6 кВт | 12 шт. по 60 В, 2,7 кВт или 9 шт. по 80 В, 3,6 кВт | 12 шт. по 60 В, 2,7 кВт или 9 шт. по 80 В, 3,6 кВт | 12 шт. по 60 В, 2,7 кВт или 9 шт. по 80 В, 3,6 кВт |
| Количество нагревателей на установку | 12 шт. по 60 В, 2,7 кВт или 9 шт. по 80 В, 3,6 кВт | 16 шт. по 60 В, 2,7 кВт или 12 шт. по 80 В, 3,6 кВт | 20 шт. по 60 В, 2,7 кВт или 15 шт. по 80 В, 3,6 кВт | 24 шт. по 60 В, 2,7 кВт или 18 шт. по 80 В, 3,6 кВт |
| Размеры | 690 × 440 × 880 мм | 890 × 440 × 880 мм | 690 × 440 × 1440 мм | 690 × 440 × 1440 мм |
| Вес | Не более 110 кг | Не более 140 кг | Не более 180 кг | Не более 220 кг |
* При условии термообработки одновременно двух стыков и толщине трубы не более 20 мм, ширины зоны нагрева не менее 3-х толщин стенки в каждую сторону от шва.
Принцип подбора нагревательных ковриков
Правильный подбор гибких керамических нагревателей определяет равномерность поля температуры для соблюдения всех норм нагрева.
Коврики обычно выбираются стандартных размеров, например:
- 355 х 150 мм.
- 430 х 125 мм.
- 510 х 105 мм.
Напряжение питания ковриков может быть 60В и 80В.
Коврики на 60 В (2.7 кВт) — стандарт для большинства полевых работ.
Коврики на 80 В (3.6 кВт) — применяются, когда требуется большая мощность на ту же площадь (для сверх толстостенных труб).
Ширина зоны равномерного нагрева должна составлять по три толщины стенки в каждую сторону от шва. Например для стенки 25мм зона нагрева будет не менее 75 мм с каждой стороны. Следовательно берем коврики шириной 105 мм.
Для трубы 1020 мм длина окружности составляет ~3200 мм. При использовании НЕВА РТ-33-3 (3 канала) на каждый канал приходится сектор ~1060 мм.
Чтобы коврики плотно облегали трубу, нужно рассчитать длину окружности с учетом толщины нагревателя (по внешней стороне нагревателей) по формуле: Lокр=(Dтрубы+10)×π, где;
10 мм — это средняя толщина керамического коврика;
π≈3,14.
Расчет для диаметра трубы 1020 мм: (1020+10)×3,14 = 3 234 мм.
Таким образом, на каждый модуль 12 кВт приходится по 1 078 мм. Длину подбираем так, чтобы в поясе поместилось целое количество ковриков, а зазор между ними не превышал 25-30 мм.
Оптимальный выбор: Коврик размером 510х105 мм. В один сегмент ставим по 2 параллельных коврика: 510×2=1020 мм.
Считаем зазор между ковриками: (1078 (длина окружности) − 1020 (длина нагревателей)) / 2 = 29 мм. Это оптимальный результат.
Схема подключения ковриков: На один 12-киловаттный модуль НЕВА РТ подключаем 4 коврика по 60В (параллельно через разветвитель).
Основные преимущества
| Преимущество | Описание |
| Модульная конструкция | Блочная система из инверторов по 12 кВт — легко масштабируется и транспортируется |
| Полная автоматизация | Автоматический режим нагрева с PID-контролем температуры |
| Универсальность | Предварительный, сопутствующий подогрев и послесварочная термообработка (PWHT) |
| Документирование | Встроенные регистраторы с записью на USB и диаграммную бумагу |
| Полевая эксплуатация | Разработана для работы на открытом воздухе в сложных условиях |
| Master/Slave управление | Синхронизация каналов для равномерного нагрева по всему периметру шва |
Область применения
- Предварительный подогрев (preheating) сварных стыков
- Сопутствующий подогрев (during welding) в процессе сварки
- Послесварочная термообработка (ПСТО / PWHT)
- Строительство и ремонт магистральных трубопроводов
- Работа с трубами диаметром до 1420 мм
Комплект поставки
Общий комплект
- Силовая рама на колёсах — 1 шт
- Инверторные блоки НЕВА РТ-12 — 3/4/5 шт (в зависимости от модели)
- Общий 6-канальный регистратор температуры (для РТ-60-5) — по заказу
- Паста для термопар — по заказу
- Машинка для крепления нагревателей бандажной лентой — по заказу
- Бандажная лента стальная 50 м в пластиковом размотчике — по заказу
- Зажимы стальные для крепления бандажной ленты — по заказу
- Рулон керамического волокна 7320×610×25 мм (плотность 128 кг/м³, до 1250°C) — по заказу
- Жгуты для временного крепления нагревателей — по заказу
- Термопарный провод тип К, диаметр 2×0,71 мм — бухта 100 м — по заказу
Комплект для каждого модуля 12 кВт
- Силовые кабели 30 м с разъёмами Dinse 35-50 мм² — 2 шт
- Компенсационный провод 33 м в силиконовой изоляции — 1 шт
- 4-х путевые кабельные разделители 4×10 мм², длина 3 м — 2 шт
- Изолированная термопара в кожухе с термопарным разъемом (поверенная) — 1 шт
- Гибкие нагревательные коврики 2,7 кВт / 60 В / 1050°C — по заказу
Ключевые особенности НЕВА РТ
| Функция | Реализация |
| Контроль температуры | Одноканальный PID-контроллер в каждом инверторе |
| Регистрация данных | Электронный самописец с USB + диаграммная бумага |
| Управление каналами | Независимая работа + синхронизация master/slave |
| Паспортизация | Полное протоколирование термообработки каждого участка |