При сварке труб на постоянном токе нередко наблюдается так называемое «магнитное дутьё», вызванное остаточным магнитным полем труб. Такое явление отрицательно влияет на сварочный процесс, приводит к образованию ослабленных участков шва, разбрызгиванию горячего металла, образованию пор, пережогов, непровара и других дефектов. В некоторых случаях розжиг дуги вообще не возможен, ввиду прилипания электрода. Избавиться от этого помогает размагничивание труб.
- Проблема намагниченности труб при строительстве и ремонте магистральных трубопроводов
- Какая намагниченность торцов труб подлежит обязательному размагничиванию
- Магнитное дутье при сварке
- Как уменьшить магнитное дутье
- Импульсный
- Циклическое перемагничивание
- Компенсационный метод размагничивания
- Приборы для размагничивания труб
- Ручные компенсационные магниты
- Ручные устройства локальной компенсации магнитного поля
- Размагничивающие соленоиды
- Мобильные размагничивающие установки с универсальными размагничивающими катушками
- Варианты размагничивания труб
- Порядок размагничивание трубы в полевых условиях
Проблема намагниченности труб при строительстве и ремонте магистральных трубопроводов
Сварка труб при проведении ремонтно-восстановительных работ на магистральных трубопроводах, как правило, выполняется на постоянном токе методом ручной дуговой сварки электродами с основным или целлюлозным видом покрытия. При этом сварка коренного шва сопровождается эффектом «магнитного дутья», которая проявляется в виде отклонения и срыва электродуги. Это приводит к ухудшению стабильности сварочного процесса, происходит разбрызгивание металла, в сварном шве образуются дефекты типа пор, несплавлений, непроваров, шлаковых включений.
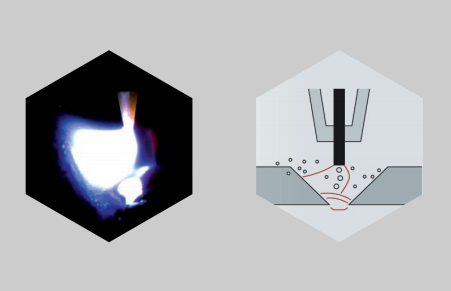
Отклонение и нестабильное горение электродуги возникает в результате взаимодействия её магнитного поля с остаточной намагниченности металла трубы. Намагниченность труб возникает вследствие применения внутритрубных диагностических снарядов, в которых используются магнитные дефектоскопы для оценки состояния газопроводов высокого давления (толщины стенки, наличия дефектов металла), после чего величина остаточного магнитного поля в разделке сварного стыка может достигать 100–150 мТл (1000 — 1500 Гс) и более.
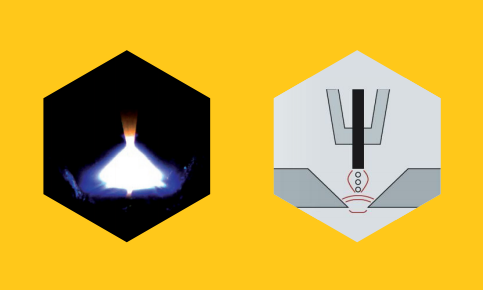
Дефекты сварных швов магистральных газопроводов и нефтепроводов, вызванные высокой намагниченностью, не проходят технологический контроль, что приводит к потере времени на зачистку, повторную сварку, дополнительный контроль, а так же перерасход сварочных материалов.
Поскольку намагниченность труб не позволяет получить хорошее качество шва, размагничивание труб перед сваркой является необходимой технологической операцией. Поскольку полностью устранить магнитное поле не возможно, допускается проводить сварку при малых показателях намагниченности, не оказывающих негативного влияния на качество шва.

Какая намагниченность торцов труб подлежит обязательному размагничиванию
Стандартом СТО Газпром 2 2.2 136 2007 «Инструкция по технологиям сварки при строительстве и ремонте промысловых и магистральных газопроводов. Часть 1» установлен уровень остаточной намагниченности торцов труб и соединительных деталей трубопроводов — не более 2 мТл (20 Гс). При намагниченности более 2 мТл должно выполняться размагничивание.
Намагниченность стыка труб для осуществления сварочных работ классифицируется на три уровня:
- слабая — менее 20 Гс;
- средняя — от 20 до 100 Гс;
- высокая — более 100 Гс.
Ниже приведены допустимые значения намагниченности труб для выполнения сварки:
Магнитное дутье при сварке
Эффект магнитного дутья проявляется особенно сильно при высоких значениях сварочного тока и при сварке постоянным напряжением. При работе переменным током эффект дутья ослабляется изменением направления отклонения с частотой сварочного напряжения. Кроме того, возникающая электродвижущая сила наводит вихревые токи в поверхностных слоях металла, также стабилизирующие положение электродуги. Даже при больших значениях рабочего электротока, достигающих тысяч ампер, магнитное дутье проявляется незначительно.
Как уменьшить магнитное дутье
Основным методом предотвращения магнитного дутья и получения хорошего качества сварного шва является размагничивание труб до и в период проведения сварочных работ.
Для размагничивания участка газопровода или нефтепровода до допустимых пределов намагниченности, необходимо создать размагничивающее магнитное поле большего значения, чем величина остаточной намагниченности. Для обеспечения качественного сварного шва используют следующие методы размагничивания:
- импульсный;
- циклическое перемагничивание;
- компенсационный.
Импульсный
Импульсный метод размагничивания заключается в приложении одного или нескольких импульсов магнитного поля. В 1–3 раза превышающих первоначальный уровень намагниченности, направленных в противоположную сторону остаточному магнитному полю. В результате чего некоторая часть доменов ориентируется навстречу основному полю и общая намагниченность торца трубы уменьшается.
Циклическое перемагничивание
Трубы размагничивают приложенным знакопеременным полем с амплитудой, равномерно уменьшающейся от некоторого максимального значения до нуля. Толщина размагниченного слоя, вследствие особенностей проникновения переменного поля, зависит от магнитных свойств материала изделия и частоты размагничивания. Чем больше магнитная проницаемость и толщина детали, тем меньше должна быть частота поля.
В зависимости от материала изделия, его размеров и формы применяют переменные поля различных частот: от 50 Гц до долей герца. Таким образом, вращение доменов, производимое периодическим воздействием, уменьшающегося по амплитуде переменного магнитного поля, приводит к их разупорядочиванию, и, соответственно, к размагничиванию изделия.
Компенсационный метод размагничивания
К трубе прикладывают постоянное магнитное поле (относительно небольшой величины), направленное навстречу вектору остаточной намагниченности. В результате, приложенное магнитное поле компенсирует остаточную намагниченность, и позволяет провести качественную сварку шва. Как правило, после проварки коренного шва приложенное магнитное поле отключают.
Проверку намагниченности следует производить электронными магнитометрами в четырех точках поперечного сечения торца трубы.

Приборы для размагничивания труб
С помощью каких устройств можно выполнить размагничивание магистральных труб:
Ручные компенсационные магниты
Обеспечивают размагничивание только в ограниченном диапазоне полей на небольшом участке вдоль шва 50–100 мм. Требуют постоянной перестановки и настройки величины магнитного поля, что существенно затягивает процесс сварки. При этом не обеспечивается точная регулировка поля.
Ручные устройства локальной компенсации магнитного поля
Обеспечивают автоматическое локальное размагничивание участка вдоль стыка 150–200 мм. Необходима постоянная перестановка вдоль сварного шва каждые 200 мм и настройка магнитного поля. Это затягивает процесс сварки и отвлекает сварщика. Устройство имеет ограничение по мощности размагничивания поля
Размагничивающие соленоиды
Выполняют размагничивание всего торца трубы. Требуется целый комплекс вспомогательного оборудования (источник питания, грузоподъемные механизмы). Применяется при поточном размагничивании в процессе изготовления труб или первичной укладки трубопровода.

Мобильные размагничивающие установки с универсальными размагничивающими катушками
Обеспечивают размагничивание всего периметра торца трубы. Подключение и настройка осуществляется один раз перед сваркой, размагничивание занимает 3–5 минут. Оборудование имеет мобильное исполнение, не требуют высокой квалификации персонала.

Варианты размагничивания труб
При использовании установок применяются следующие варианты размагничивания трубопроводов:
Вариант 1. Размагничивание цельного участка трубопровода до проведения демонтажа дефектной части. Универсальные размагничивающие катушки (от 2 до 7 шт.) наматываются на стороне «рабочего» участка, и одна катушка — на стороне дефектной части трубы.
При длине дефектной части более шести диаметров трубы размагничивание выполняется «в два захода»: сначала один стык, затем второй (рисунок 1–1). При длине участка менее 6 диаметров — допускается размагничивать трубопровод целиком «в один заход» (рисунок 1–2).
Примечание: Количество используемых катушек зависит от величины остаточной намагниченности трубы, а также от диаметра и толщины ее стенки. Для гарантированного размагничивания рекомендуется наматывать не менее 25 витков. Минимально-необходимое количество витков определяется экспериментальным путем для каждого типа трубы.

Рисунок 1–1. Схема укладки размагничивающих катушек на трубе до проведения демонтажных работ при размагничивании «в два захода»

Рисунок 1–2. Схема укладки размагничивающих катушек на трубе до проведения демонтажных работ при размагничивании «в один заход»
Вариант 2. Размагничивание торцов трубы до проведения сварочных работ (рисунок 2).
Универсальные размагничивающие катушки равномерно наматываются на торец трубы. Размагничивание торцов выполняется поочередно: сначала один торец, затем второй.

Рисунок 2. Схема укладки размагничивающих катушек при размагничивании торца трубы.
Вариант 3. Компенсация намагниченности стыков трубы непосредственно во время сварки шва (рисунок 3). Катушки наматываются на трубу вблизи размагничивающего стыка для компенсации намагниченности непосредственно во время сварки двух стыков. Размагничивающие катушки могут наматываться как с одной стороны, так и с двух сторон от места сварки.

Рисунок 3. Схема укладки размагничивающих катушек при компенсации намагниченности стыка
Порядок размагничивание трубы в полевых условиях
Шаг 1. Вскрыть трубу, отчистить от грунта на расстояние не менее 3-ех диаметров трубы от планируемого стыка (места сварки). Обеспечить минимально необходимое расстояние (порядка 200–300 мм) между нижней точкой трубы и грунтом для свободной намотки размагничивающих катушек.

Шаг 2. Равномерно намотать размагничивающие катушки на трубу. Расположение катушек зависит от выбранного варианта размагничивания (рисунок 1,2,3).
Шаг 3. Соединить катушки между собой таким образом, чтобы сохранилось их согласованное (последовательное), а не встречное соединение. Т. е. все витки должны быть намотаны в одну сторону.
Примечание: Намотка катушек может производиться, как по часовой, так и против часовой стрелки. Обязательным условием является подключение катушек таким образом, чтобы все витки были направлены в одну сторону!

Шаг 4. Подключить размагничивающие катушки к выходным разъёмам силового блока при помощи соединительного кабеля. Полярность подключения значения не имеет, т. к. знак размагничивающего тока задаётся с пульта управления.
Шаг 5. Включить установку.
Шаг 6. Выбрать автоматический режим «АВТО» и запустить процесс размагничивания. Предустановленные значения автоматического режима подходят для размагничивания большинства типов труб.
Шаг 7. Провести контрольный замер намагниченности трубы с помощью индикатора магнитного поля. Если величина остаточной намагниченности превышает 2 мТл (20 Гс), то необходимо повторить автоматическое размагничивание с противоположно установленным знаком полярности тока.
Шаг 8. Провести повторный замер магнитного поля. При величине намагниченности, превышающей 2 мТл (20 Гс), необходимо намотать большее количество витков или выполнить размагничивание одиночным импульсом тока в ручном режиме.
Для этого:
- переключить установку в ручной режим «Ручн»;
установить силу тока, вращением ручки пульта, на величину порядка 30% от шкалы; - выбрать знак тока, таким образом, чтобы создаваемое магнитное поле катушки было направлено навстречу остаточной намагниченности торца трубы;
- подать ток на 5–10 секунд. Если намагниченность продолжает превышать норму, то необходимо увеличить силу тока.
Если произошло перемагничивание торца трубы и при этом поле превышает 2 мТл (20 Гс), то необходимо:
- поменять знак тока на противоположный (относительно последнего импульса);
- уменьшить силу тока в два раза;
- подать ток на 5–10 секунд.
Повторить эту операцию необходимое количество раз до достижения требуемого результата (намагниченность менее 2 мТл).
Шаг 9. Для компенсации намагниченности трубы на время сварки шва необходимо также использовать ручной режим.
Для этого:
- установить силу тока, вращением ручки пульта, на величину порядка 30% от шкалы;
- подать ток в обмотку;
- произвести контрольный замер магнитного поля в зазоре;
- установить полярность тока, таким образом, чтобы магнитное поле катушки уменьшало магнитное поле в стыке трубы;
- отрегулировать величину тока таким образом, чтобы магнитное поле в зазоре было менее 2 мТл (20 Гс).